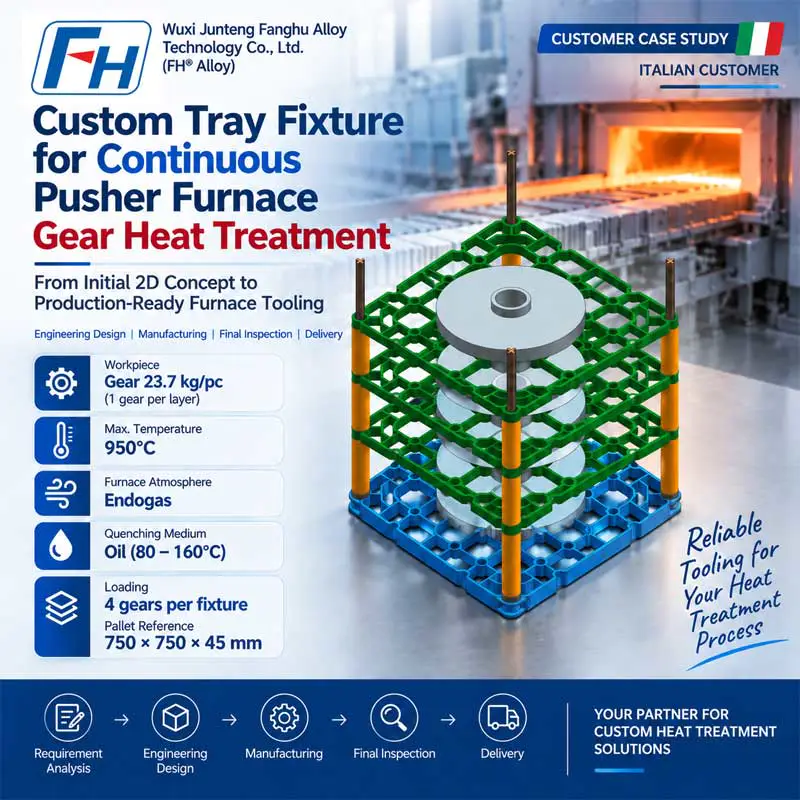
Специальная система крепления лотков для термической обработки шестерен толкательной печи непрерывного действия
Практический пример клиента | Инженерное проектирование, утверждение чертежей, производство и доставка
Продукт: Система крепления лотка для термообработки по индивидуальному заказу
Тип печи: Толкательная печь непрерывного действия
Применение: Химико-термическая обработка зубчатых передач
Атмосфера печи: Эндогаз
Максимальная температура: 950°С
Закалочная среда: Масло, 80–160°С
Заготовка: Шестерня, ок. 23,7 кг/шт.
Загрузка: 4 передачи на приспособление
Начальная ссылка на лоток: 750×750×45 мм
Погрузка/разгрузка: Руководство
Предварительное количество: 40 комплектов
Производитель: Компания Wuxi Junteng Fanghu Alloy Technology Co., Ltd. (сплав FH®)
Обзор проекта
Компания FH® Alloy получила запрос на специальную систему крепления лотка для термообработки, которая будет использоваться в толкательной печи непрерывного действия для химико-термической обработки зубчатых колес.
У заказчика была первоначальная 2D-концепция и эскиз приложения, но чертежи не были достаточно полными для непосредственного производства.
Вместо этого они попросили FH® Alloy использовать наш опыт работы с печной оснасткой, чтобы определить и оптимизировать:
- размеры лотка,
- опорная конструкция,
- расположение вертикальных направляющих,
- промежуточные втулки,
- литейный материал,
- и общая конфигурация стойки.
Конечный пользователь клиента должен был просмотреть и утвердить полный инженерный чертеж перед началом производства.
После технической оценки компания FH® Alloy завершила проектирование приспособления, подготовила необходимые чертежи, приступила к производству после утверждения, провела окончательную проверку качества и доставила готовую оснастку.
Таким образом, этот проект включал в себя гораздо больше, чем простое производство по принципу «сборка для печати».
Это было полное:
Обзор применения → Инженерное проектирование → Утверждение чертежей → Производство → Проверка → Доставка
Условия работы клиента
Заказчик предоставил подробную информацию о термообработке для обоснования конструкции приспособления.
| Товар | Требование клиента |
| Тип печи | Толкательная печь непрерывного действия |
| Процесс | Химико-термическая обработка |
| Атмосфера печи | Эндогаз |
| Максимальная температура | 950°С |
| Закалочная среда | Масло |
| Масло Temperature | 80–160°С |
| Основная заготовка | Шестерня |
| Шестерня Weight | Прибл. 23,7 кг/шт. |
| Шестерняs per Fixture | 4 шт. |
| Начальная ссылка на лоток | 750×750×45 мм |
| Метод загрузки | Руководство |
| Метод разгрузки | Руководство |
| Предварительное количество | Прибл. 40 комплектов |
Эти параметры легли в основу инженерного проекта FH® Alloy.
Клиенту нужно было больше, чем просто 2D-чертеж
Одной из ключевых особенностей этого проекта было то, что у заказчика уже был базовый эскиз, но ему по-прежнему требовался FH® Alloy для разработки полной конструкции приспособления, готовой к производству.
Заказчик специально попросил FH® Alloy использовать наш практический опыт поставок, чтобы определить подходящую конфигурацию для:
- конструкция лотка,
- стойки/опоры,
- вертикальные направляющие,
- промежуточные втулки,
- литейный материал,
- и размеры компонентов.
Завершенный инженерный чертеж затем необходимо было отправить заказчику на утверждение.
Это отличается от традиционного OEM-производства, где поставщик просто следует окончательному чертежу.
В этом проекте компания FH® Alloy принимала непосредственное участие в стадии проектирования.
Инженерный вызов
Инструмент должен был надежно работать в нескольких сложных условиях.
1. Непрерывная работа толкательной печи
В толкательной печи лотки и приспособления многократно перемещаются по линии печи.
Таким образом, инструментарий должен учитывать:
- повторяющееся механическое движение,
- поддерживать стабильность,
- постоянство размеров,
- и надежный контакт между деталями светильника.
Конструкция должна быть пригодна не только для высоких температур, но и для повторяющихся производственных циклов.
2. Загрузка снаряжения
Каждая обработанная шестерня весила примерно:
23,7 кг
Заказчик намеревался загрузить:
4 передачи на приспособление
Это означало, что основной вес заготовки составлял примерно:
94,8 кг на единицу загрузки
прежде чем учитывать вес самого приспособления.
Поэтому компании FH® Alloy необходимо было оценить опорные положения и конструкцию лотка, чтобы шестерни можно было надежно загружать и эффективно распределять вес.
3. Эндогазовая атмосфера 950°С.
Крепеж предназначен для химико-термической обработки при температурах до:
950°С
в эндогазовой атмосфере.
При этой температуре печное оборудование должно сохранять достаточную жаропрочность и стабильность размеров на протяжении повторяющихся производственных циклов.
Поэтому литейный материал и конструкционные секции необходимо было выбирать вместе, а не по отдельности.
4. Закалка маслом при 80–160°С.
После термообработки оснастку подвергают условиям закалки в масле.
Заказчик указал диапазон температур масла:
80–160°С
Такое большое изменение температуры от работы печи до закалки создает термическое напряжение в инструменте.
По этой причине компания FH® Alloy учла:
- тепловое расширение,
- тепловое сжатие,
- жесткость конструкции,
- поддержка геометрии,
- и потенциальная деформация
на этапе проектирования.
Предлагаемая структура светильника
Согласно первоначальной концепции заказчика, одна стеллажная система включала в себя несколько ключевых компонентов.
В их число вошли:
Базовые лотки
В первоначальной рекомендации клиента указан размер лотка примерно:
750×750×45 мм
Компания FH® Alloy проверила геометрию лотка в соответствии с нагрузкой на шестерню и условиями печи.
Вертикальные направляющие
Первоначальная концепция стойки включала в себя:
4 вертикальные направляющие
Эти направляющие помогают поддерживать относительное положение сложенных друг на друга компонентов приспособления и поддерживают общее расположение во время загрузки и работы печи.
Промежуточные втулки
Концепция заказчика включала:
12 промежуточных втулок
Компания FH® Alloy оценила расположение втулок вместе с вертикальными опорами и конструкцией лотка, чтобы обеспечить практичность сборки и расстояние между ними.
Оптимизация для ручной загрузки и разгрузки
Заказчик специально указал, что загрузка и выгрузка светильников будет осуществляться вручную.
Это был важный вклад в проектирование.
Поэтому при выборе инструмента необходимо учитывать не только производительность печи, но и удобство использования оператором.
Обзор сплава FH®:
- доступ к шестерням,
- расстояние между лотками,
- опорные позиции,
- обработка компонентов,
- и практичная сборка.
Цель заключалась в том, чтобы обеспечить достаточную прочность конструкции, не усложняя при этом процесс погрузки.
Поддержка выбора материала
Заказчик также попросил FH® Alloy порекомендовать подходящий литейный материал на основе нашего опыта.
Для инструментов для термообработки при выборе материала следует учитывать:
- 950°С maximum temperature,
- эндогазовая атмосфера,
- закалка маслом,
- термоциклирование,
- нагрузка на заготовку,
- и конструкция приспособления.
Поэтому компания FH® Alloy оценивала материал вместе с окончательным проектом, а не рассматривала выбор материала как отдельное решение о покупке.
Этот тип инженерной поддержки особенно важен, когда у клиента есть данные процесса, но он еще не завершил разработку спецификации печной оснастки.
От первоначального эскиза до полного инженерного чертежа
Заказчик потребовал от FH® Alloy предоставить чертежи для технического утверждения перед началом производства.
Таким образом, рабочий процесс проекта был следующим:
Концепция клиента 2D / Эксплуатационные данные
↓
Анализ процессов и нагрузки
↓
Разработка конструкции лотков и стеллажей
↓
Оптимизация направляющей и втулки
↓
Оценка материала
↓
Полный инженерный чертеж
↓
Обзор клиента/конечного пользователя
↓
Одобрение производства
Этот этап утверждения снизил риск недопонимания перед производством и обеспечил соответствие производственного инструмента требованиям заказчика.
Уверенность клиентов в технических возможностях сплава FH®
Важной частью этого проекта было ожидание клиента, что FH® Alloy предоставит инженерный опыт, а не просто предоставит ценовое предложение.
Заказчик конкретно попросил нас помочь выбрать:
- оптимальный размер лотка,
- размеры стойки/стойки,
- промежуточные втулки,
- и литейный материал.
Они также выразили уверенность в опыте FH® Alloy в поставках инструментов для термообработки и запросили наши инженерные чертежи для технического одобрения своих клиентов.
Это демонстрирует роль, которую FH® Alloy может играть в качестве партнера по проектированию и производству, а не просто поставщика компонентов.
Производство
После утверждения проекта и чертежей компания FH® Alloy приступила к производству крепежной системы.
Производство was carried out according to the final engineering drawings, with particular attention to:
- геометрия лотка,
- руководящие позиции,
- размеры втулки,
- совместимость сборки,
- и согласованность размеров между различными компонентами приспособления.
Для такой многокомпонентной системы контроль размеров особенно важен, поскольку все детали должны работать вместе во время загрузки и работы печи.
Окончательная проверка качества
Перед отправкой компания FH® Alloy провела окончательную проверку готовой оснастки.
Контроль качества включал в себя:
Проверка размеров
Сверка основных размеров с утвержденными производственными чертежами.
Структурная инспекция
Осмотр лотков, направляющих, опор и соединительных элементов.
Совместимость сборки
Подтверждение того, что отдельные компоненты правильно подогнаны друг к другу в единую стоечную систему.
Соответствие чертежей
Проверка соответствия готовой продукции проектному проекту, одобренному заказчиком.
После того, как продукция прошла окончательную проверку, она была подготовлена к отправке.
Спецификации проекта
| Товар | Спецификация |
| Продукт | Система крепления лотка для термообработки |
| Тип печи | Толкательная печь непрерывного действия |
| Приложение | Химико-термическая обработка зубчатых передач |
| Атмосфера | Эндогаз |
| Максимальная температура | 950°С |
| закалка | Масло |
| закалка Oil Temperature | 80–160°С |
| Шестерня Weight | Прибл. 23,7 кг/шт. |
| Загрузка | 4 передачи на приспособление |
| Нагрузка заготовки | Прибл. 94,8 кг на приспособление |
| Начальная ссылка на лоток | 750×750×45 мм |
| Загрузка / Unloading | Руководство |
| Основные компоненты | Trays Вертикальные направляющие Промежуточные втулки |
| Предварительное количество | Прибл. 40 комплектов |
| Статус чертежа | Первоначальная концепция, предоставленная заказчиком; полные чертежи, разработанные FH® Alloy |
| Объем проекта | Проектирование → Утверждение → Производство → Проверка → Доставка |
Основные моменты проекта
Инженерное дело, выходящее за рамки сборки и печати
У заказчика была первоначальная 2D-концепция, но компания FH® Alloy отвечала за разработку полных чертежей оснастки, готовых к производству.
Разработано с учетом реальных условий технологического процесса
При проектировании светильника учитывались:
950°С Эндогаз Oil Quenching Gear Load Руководство Handling
а не просто следовать внешним размерам.
Полная стоечная система
В проекте участвовали не только лотки, но и:
- вертикальные направляющие,
- промежуточные втулки,
- поддерживает,
- и связанные с ними структурные компоненты.
Одобрение клиента перед производством
FH® Alloy предоставил заказчику и конечному пользователю полные технические чертежи для ознакомления перед производством.
Полное выполнение проекта
Проект охватывал:
Инженерное проектирование → Утверждение чертежей → Производство → Заключительная проверка → Доставка
Почему стоит выбирать сплав FH® для изготовления инструментов для толкающих печей?
Компания Wuxi Junteng Fanghu Alloy Technology Co., Ltd. (сплав FH®) designs and manufactures customized furnace tooling for industrial heat treatment applications, including:
- Подносы для толкательных печей
- Лотки для термообработки
- Приспособления для термообработки
- Корзины для печей
- Инструменты для печи цементации
- Приспособления для непрерывной печи
- Приспособления для вакуумных печей
- Приспособления для ямной печи
- Отливки из жаростойких сплавов на заказ
Мы можем работать:
- полные производственные чертежи,
- предварительные 2D эскизы,
- чертежи деталей,
- существующие образцы светильников,
- или просто данные о работе печи.
Вам нужно приспособление, разработанное с учетом условий вашего технологического процесса?
Прежде чем обращаться в компанию FH® Alloy, вам не обязательно нужен полный чертеж оснастки.
Для инженерной оценки вы можете предоставить:
- тип печи,
- температура процесса,
- атмосфера,
- метод закалки,
- размеры заготовки,
- вес заготовки,
- количество деталей на приспособление,
- способ загрузки,
- рабочая зона печи,
- и любые первоначальные эскизы или фотографии.
FH® Alloy может поддерживать:
Обзор применения → Проектирование светильника → Полный чертеж → Производство → Проверка → Доставка
О сплаве FH®
Компания Wuxi Junteng Fanghu Alloy Technology Co., Ltd. (сплав FH®) specializes in customized heat treatment fixtures and high-temperature alloy components for industrial furnace applications.
Наши возможности охватывают инженерное проектирование, литье жаропрочных сплавов, механическую обработку, сборку и производство печной оснастки по индивидуальному заказу.
Инженерное проектирование | Изготовление на заказ | Решения для печей термообработки

 0086-13338774804

 Sep 17, 2026
 Category
 FH® Промышленный стальной слайдер | Длительная работа в условиях экстремальной жары
 FH® 1.4852 Приспособления для термообработки для колодезных печей IPSEN
 FH® Термостойкий слайдер | Промышленное и аэрокосмическое применение с высокими нагрузками
 FH® 1.4825 Приспособление для термообработки | Разработан для закалочных печей (воздух/защитная атмосфера)
 FH® 1.4849 Загрузочные корзины для термообработки для многоцелевых печей
 FH® 1.4848 Приспособления для печи колодезного типа для термообработки U-образных деталей
 Tel: 0510-83310100
 E-mail: info@alloy-casting.com
 Office Add: Room 1105,Building 6, Jiaye Wealth Center,Wuxi, Jiangsu, P.R.China P.C.:214000.