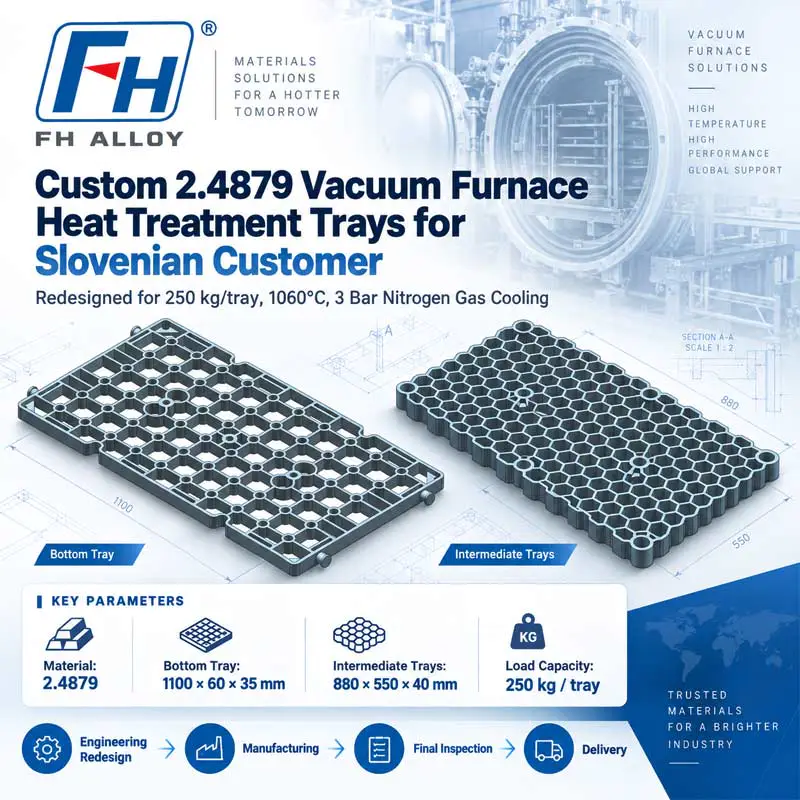
Изготовленные на заказ лотки для термообработки в вакуумной печи 2.4879 для словенского клиента
Практический пример клиента | Структурное проектирование, производство и доставка
Местоположение клиента: Словения
Продукт: Изготовленные на заказ лотки для термообработки в вакуумной печи
Материал: 2.4879 Жаропрочный сплав
Максимальная температура: 1060°С
Метод охлаждения: Охлаждение азотного газа 3 бар
Требуемая грузоподъемность: 250 кг на лоток
Количество: 1 нижний лоток 2 промежуточных лотка
Объем проекта: Инженерный редизайн → 3D-моделирование → Производство → Заключительный контроль → Доставка
Производитель: Компания Wuxi Junteng Fanghu Alloy Technology Co., Ltd. (сплав FH®)
Обзор проекта
Компания FH® Alloy получила от словенского клиента запрос на индивидуальные лотки для термообработки в вакуумной печи, изготовленные из жаростойкого сплава 2.4879.
Заказчик ранее рассматривал одну из предложенных нами концепций лотков, но посчитал оригинальное решение слишком тяжелым для их применения. Для нового проекта они попросили компанию FH® Alloy изменить конструкцию лотков, одновременно удовлетворив строгие требования к нагрузке в 250 кг на лоток.
В то же время заказчик потребовал, чтобы в новых лотках использовалась увеличенная толщина профиля по сравнению с первоначальной размерной концепцией.
Это создало важную инженерную задачу:
Как улучшить несущую способность и устойчивость конструкции, не полагаясь только на чрезмерный материал и ненужный вес.
Учитывая условия печи, требования к загрузке и целевые размеры, компания FH® Alloy разработала две новые конструкции лотков:
- 1 нижний лоток
- 2 промежуточных лотка
Окончательные 3D-модели затем использовались в качестве основы для производства, окончательной проверки и отгрузки.
Требования клиентов
Заказчик предоставил следующие эксплуатационные и конструктивные требования:
| Товар | Требование |
| Клиент | Словения |
| Тип печи | Вакуумная печь для термообработки |
| Материал | 2.4879 |
| Максимальная температура | 1060°С |
| Метод охлаждения | Охлаждение азотного газа 3 бар |
| Грузоподъемность | 250 кг на лоток |
| Количество нижнего лотка | 1 шт. |
| Количество промежуточных лотков | 2 шт. |
| Тип проекта | Индивидуальный редизайн |
| Область применения сплавов FH® | Проектирование, производство, проверка и доставка |
Первоначальные запрошенные размеры были:
Нижний лоток:
1100×60×25 мм
Промежуточные лотки:
550×880×25 мм
После дальнейшей инженерной проверки и обсуждения с заказчиками окончательный проект был пересмотрен.
Окончательные проектные размеры
Нижний лоток
Окончательный размер:
1100×60×35 мм
Количество:
1 шт.
Этот дизайн показан в первой 3D-модели.
Промежуточные лотки
Окончательный размер:
880×550×40 мм
Количество:
2 шт.
Эта конструкция показана во второй 3D-модели.
Увеличенные размеры секций были включены в окончательный проект с учетом обновленных требований заказчика к прочности конструкции и грузоподъемности 250 кг на лоток.
Инженерная задача: вес и грузоподъемность
Одним из наиболее важных аспектов этого проекта была взаимосвязь между весом лотка и характеристиками конструкции.
Ранее заказчик посчитал ранее рекомендованное решение для лотков слишком тяжелым.
Однако для нового дизайна также потребовались:
- более высокая грузоподъемность,
- более толстые структурные секции,
- стабильная работа при 1060°С,
- и устойчивость к повторяющимся циклам охлаждения азотом.
Простое добавление большего количества материала не было бы идеальным инженерным решением.
Поэтому FH® Alloy сосредоточился на повышении структурной эффективности лотка, а не на бесконтрольном увеличении массы.
В дизайне необходимо сбалансировать:
Вес лотка Толщина секции Устойчивость к высоким температурам 250 кг Грузоподъемность
Условия эксплуатации вакуумной печи
Лотки предназначены для вакуумной термообработки при температурах до:
1060°С
за которым следует:
Охлаждение азотного газа 3 бар
Такая рабочая среда предъявляет высокие требования к печной оснастке.
Лотки должны сохранять структурную устойчивость во время:
- высокотемпературный нагрев,
- замачивание,
- несущая способность при температуре,
- охлаждение газообразного азота,
- и повторяющиеся термические циклы.
Эти факторы были учтены на этапе редизайна.
Почему был использован 2.4879
Заказчик указал для проекта 2,4879.
2.4879 используется в требовательных высокотемпературных промышленных применениях, где требуются хорошие термические и механические характеристики.
Для печной оснастки выбор материала необходимо учитывать вместе с конструкционным проектированием, поскольку даже подходящий жаропрочный сплав может деформироваться, если:
- секции слишком слабые,
- неподдерживаемые пролеты слишком длинные,
- нагрузки концентрируются,
- или геометрия лотка не оптимизирована.
Поэтому в этом проекте компания FH® Alloy рассматривала материал и конструкцию как одну инженерную систему.
Нижний лоток Design
Первая окончательная конструкция — это нижний лоток.
В лотке используется открытая несущая конструкция с несколькими соединенными между собой опорными секциями.
Конструкция включает в себя:
- усиленная конструкция по периметру,
- распределенные несущие ребра,
- несколько точек опоры,
- и выделенные зоны подключения/позиционирования.
Цель заключалась в том, чтобы распределить нагрузку в 250 кг по лотку и снизить чрезмерную концентрацию напряжений во время эксплуатации при высоких температурах.
Конструкция промежуточного лотка
Вторая конструкция представляет собой промежуточный лоток, конечный размер которого составляет:
880×550×40 мм
Лоток имеет плотную структуру с открытыми порами.
Такая конструкция помогает совместить:
- распределение нагрузки,
- уменьшение ненужной твердой массы,
- циркуляция атмосферы печи,
- доступность газового охлаждения,
- и структурная поддержка.
Геометрия была разработана специально для требуемой заказчиком схемы загрузки печи.
Открытая конструкция для азотного охлаждения
Поскольку лотки используются с газообразным охлаждением азотом с давлением 3 бар, важна открытая структурная компоновка.
Конструкция с открытыми ячейками позволяет охлаждающему газу проходить через лоток более эффективно, чем закрытая или слишком твердая конструкция.
Это может поддерживать:
- более равномерная циркуляция газа,
- более эффективное охлаждение вокруг нагруженных деталей,
- и уменьшило ненужные препятствия внутри печи.
Открытая структура также помогает снизить расход материала по сравнению с полностью цельным лотком.
Рассчитан на 250 кг на лоток.
Заказчику конкретно требовалось:
Грузоподъемность 250 кг на каждый лоток
Это требование было центральным в редизайне.
FH® Alloy оценил несущую конструкцию на основе:
- геометрия лотка,
- поддержка распределения,
- толщина сечения,
- материал,
- и высокотемпературных условиях эксплуатации.
R Помимо того, что цифра в 250 кг рассматривается только как статическая нагрузка при комнатной температуре, конструкция была разработана с учетом фактического применения печи.
От отзывов клиентов до окончательного дизайна
Этот проект демонстрирует, как отзывы клиентов могут быть преобразованы в новое инженерное решение.
Процесс начался с предыдущей концепции, которую заказчик посчитал слишком тяжелой.
Затем последовал новый процесс разработки:
Предыдущие отзывы о дизайне
↓
Новые требования к загрузке
↓
Обновленные требования к толщине
↓
Обзор состояния вакуумной печи
↓
Структурный редизайн
↓
Окончательные 3D-модели
↓
Производство
↓
Заключительная проверка
↓
Доставка
Такой подход позволил FH® Alloy разработать новое решение, а не просто воспроизвести предыдущую концепцию.
Производство
После утверждения окончательных проектов компания FH® Alloy приступила к производству:
- 1 нижний лоток
- 2 промежуточных лотка
Все комплектующие изготовлены по утвержденным техническим образцам и требованиям заказчика.
Производство ориентировано на контроль:
- точность размеров,
- структурная геометрия,
- критические области поддержки,
- и общее соответствие окончательному дизайну.
Окончательная проверка качества
Перед отправкой компания FH® Alloy провела окончательную проверку готовых лотков.
Проверка включала в себя:
Проверка размеров
Проверка основных размеров и высот секций по утвержденным чертежам.
Структурная инспекция
Проверка несущей конструкции, опорных площадей и общей геометрии лотка.
Проверка внешнего вида
Проверка общего состояния производства и качества поверхности.
Соответствие чертежей
Подтверждение того, что готовые лотки соответствуют утвержденным 3D-проектам.
После завершения проверки лотки были подготовлены к отправке словенскому заказчику.
Спецификации проекта
| Товар | Спецификация |
| Продукт | Поддоны для термообработки в вакуумной печи |
| Клиент Location | Словения |
| Материал | 2.4879 |
| Максимальная температура | 1060°С |
| Метод охлаждения | Охлаждение азотного газа 3 бар |
| Требуемая мощность | 250 кг на лоток |
| Нижний лоток | 1100×60×35 мм |
| Количество нижнего лотка | 1 шт. |
| Количество нижнего лотка | 880×550×40 мм |
| Количество промежуточных лотков | 2 шт. |
| Тип конструкции | Клиент-Specific Structural Redesign |
| Объем проекта | Проектирование → Производство → Проверка → Доставка |
Основные моменты проекта
Редизайн, основанный на отзывах клиентов
Новые лотки были разработаны после того, как заказчик посчитал предыдущую концепцию слишком тяжелой.
Требуемая нагрузка 250 кг
Конструкция каждого лотка была изменена с учетом требуемой грузоподъемности 250 кг.
Увеличенная структурная толщина
В окончательных проектах была предусмотрена увеличенная толщина профиля в соответствии с обновленными требованиями заказчика.
Применение вакуумной печи
Лотки рассчитаны на работу при температуре 1060°C и охлаждении газообразным азотом при давлении 3 бар.
Полное выполнение проекта
FH® Alloy взял на себя весь процесс:
Инженерный редизайн → 3D-моделирование → Производство → Контроль → Отгрузка
Больше, чем стандартный противень
Этот проект демонстрирует, почему не следует выбирать специальную печную оснастку только в зависимости от марки материала или внешних размеров.
Успешная конструкция лотка должна учитывать:
- рабочая температура,
- метод охлаждения,
- нагрузка на заготовку,
- собственный вес лотка,
- толщина конструкции,
- поддержка макета,
- и риск долгосрочной деформации.
FH® Alloy объединяет эти параметры при разработке индивидуальных инструментов для термообработки.
Поддоны для вакуумных печей по индивидуальному заказу от FH® Alloy
Компания Wuxi Junteng Fanghu Alloy Technology Co., Ltd. (сплав FH®) designs and manufactures customized high-temperature furnace tooling, including:
- Поддоны для вакуумных печей
- Лотки для термообработки
- Корзины для печей
- Приспособления для термообработки
- Базовые лотки
- Промежуточные лотки
- Инструменты для непрерывной печи
- Приспособления для ямной печи
- Компоненты из жаропрочных сплавов на заказ
Мы поддерживаем клиентов из:
Анализ рабочего состояния → Конструктивное проектирование → 3D-моделирование → Производство → Проверка → Доставка
Вам нужно оптимизировать вес или грузоподъемность поддона печи?
Если ваш существующий поддон печи:
- слишком тяжелый,
- легко деформируется,
- не в состоянии выдержать необходимую нагрузку,
- или не подходит для вашего текущего процесса печи,
FH® Alloy может оценить существующую конструкцию и разработать оптимизированную замену.
Для инженерной оценки предоставьте:
- тип печи,
- размеры лотка,
- материал,
- максимальная температура,
- метод охлаждения,
- необходимая нагрузка,
- существующий вес лотка,
- существующие проблемы с обслуживанием,
- и рисунки или фотографии, если таковые имеются.
FH® Alloy может разработать индивидуальное решение, основанное на реальных условиях вашей печи и требованиях к загрузке.

 0086-13338774804

 Sep 15, 2026
 Category
 FH® 2.4879 Загрузочные корзины и приспособления для термообработки для колодезных печей AICHELIN
 FH® Промышленный стальной слайдер | Длительная работа в условиях экстремальной жары
 FH® 1.4852 Приспособления для термообработки для колодезных печей IPSEN
 FH® Термостойкий слайдер | Промышленное и аэрокосмическое применение с высокими нагрузками
 FH® 1.4825 Приспособление для термообработки | Разработан для закалочных печей (воздух/защитная атмосфера)
 FH® 1.4849 Загрузочные корзины для термообработки для многоцелевых печей
 Tel: 0510-83310100
 E-mail: info@alloy-casting.com
 Office Add: Room 1105,Building 6, Jiaye Wealth Center,Wuxi, Jiangsu, P.R.China P.C.:214000.